What Is Weld Penetration and Why Is It Important for Joint Strength?
Penetrasi las adalah tingkat kedalaman penembusan pengelasan ke dalam sambungan logam. Penetrasi yang tepat membantu memastikan bagian sambungan, terutama area akar atau root, tersambung sesuai kebutuhan desain pengelasan. Secara sederhana: Penetrasi terlalu rendah dapat menyebabkan sambungan tidak menyatu dengan baik. Penetrasi yang sesuai membantu menghasilkan sambungan yang kuat dan sesuai prosedur. Penetrasi berlebihan juga dapat menimbulkan masalah seperti burn-through. Karena itu, penetrasi yang baik bukan berarti harus sedalam mungkin. Kedalamannya harus disesuaikan dengan material, jenis sambungan, parameter pengelasan, elektroda, dan WPS yang digunakan. Apa Itu Penetrasi Las? Dalam proses pengelasan, panas dari busur listrik mencairkan sebagian logam induk dan logam pengisi sehingga terbentuk sambungan setelah logam tersebut mendingin. Penetrasi las menunjukkan seberapa jauh pengelasan mencapai bagian sambungan yang ditargetkan. Pada sambungan tertentu, terutama butt joint, penetrasi harus mencapai bagian akar (root) sesuai desain. Jika penetrasi tidak mencapai kedalaman yang dibutuhkan, kondisi tersebut dapat disebut incomplete penetration atau penetrasi tidak sempurna. Perlu dipahami juga bahwa penetrasi berbeda dengan fusion. Penetrasi berkaitan dengan kedalaman pengelasan, sedangkan fusion berkaitan dengan penyatuan logam las dengan logam induk atau lapisan las sebelumnya. Mengapa Penetrasi Las Penting? Penetrasi memengaruhi kemampuan sambungan dalam menahan beban sesuai kebutuhan desain. Penetrasi yang kurang dapat meninggalkan area sambungan yang tidak menyatu dengan baik. Kondisi ini dapat menjadi titik lemah ketika sambungan menerima: beban tarik; tekanan; getaran; beban berulang; atau perubahan temperatur. Namun, kekuatan sambungan las tidak hanya ditentukan oleh penetrasi. Material, desain sambungan, parameter pengelasan, pemilihan elektroda, keterampilan welder, serta prosedur pengelasan juga memiliki peran penting. Jadi, anggapan bahwa “semakin dalam penetrasi, semakin kuat hasil las” tidak selalu benar. Apa Penyebab Penetrasi Las Kurang? Penetrasi yang kurang biasanya dipengaruhi oleh beberapa faktor sekaligus. 1. Arus Pengelasan Terlalu Rendah Arus yang terlalu rendah dapat menghasilkan panas yang tidak cukup untuk mencapai kedalaman sambungan yang diperlukan. Namun, menaikkan ampere terlalu tinggi juga bukan solusi karena dapat menyebabkan undercut, spatter, distorsi, atau penetrasi berlebihan. 2. Travel Speed Terlalu Cepat Jika elektroda bergerak terlalu cepat, panas yang diterima material menjadi lebih sedikit sehingga penetrasi dapat menjadi dangkal. Travel speed perlu dijaga stabil sesuai kondisi sambungan dan parameter pengelasan. 3. Persiapan Kampuh Kurang Tepat Bentuk kampuh, root gap, dan root face sangat memengaruhi kemampuan busur mencapai bagian akar sambungan. Root gap yang terlalu sempit dapat membuat penetrasi menjadi sulit tercapai, terutama pada material yang lebih tebal. 4. Sudut dan Teknik Elektroda Sudut elektroda menentukan arah busur dan distribusi panas. Sudut yang kurang tepat dapat menyebabkan panas tidak terfokus pada area sambungan yang membutuhkan penetrasi. Panjang busur yang tidak stabil juga dapat memengaruhi kestabilan proses pengelasan. 5. Pemilihan Elektroda dan Polaritas Setiap elektroda memiliki karakteristik busur dan penetrasi yang berbeda. Jenis elektroda, diameter, flux, dan polaritas perlu disesuaikan dengan material, posisi pengelasan, desain sambungan, dan kebutuhan pekerjaan. Untuk mengenal berbagai pilihan welding consumable berdasarkan material dan aplikasi, Anda dapat melihat produk kawat las KOBELCO dari PT Intan Pertiwi Industri. Apakah Penetrasi Terlalu Dalam Juga Bermasalah? Ya. Penetrasi berlebihan dapat terjadi jika heat input terlalu tinggi, travel speed terlalu lambat, atau root gap terlalu besar. Pada kondisi tertentu, hal ini dapat menyebabkan excessive penetration hingga burn-through, terutama pada material yang tipis. Karena itu, tujuan pengelasan bukan menghasilkan penetrasi sedalam mungkin, tetapi menghasilkan penetrasi yang sesuai dengan desain sambungan dan prosedur pengelasan. Bagaimana Cara Mendapatkan Penetrasi Las yang Baik? Untuk mendapatkan penetrasi yang stabil, beberapa hal perlu diperhatikan: gunakan arus sesuai jenis dan diameter elektroda; sesuaikan travel speed; pastikan kampuh dan root gap sesuai; gunakan sudut elektroda yang tepat; pertahankan panjang busur tetap stabil; gunakan elektroda dan polaritas sesuai aplikasi; dan ikuti WPS jika tersedia. Jika penetrasi kurang, jangan langsung menaikkan ampere. Periksa terlebih dahulu kondisi kampuh, root gap, travel speed, posisi elektroda, dan jenis consumable yang digunakan. Apakah Jenis Elektroda Memengaruhi Penetrasi? Ya. Jenis elektroda merupakan salah satu faktor yang memengaruhi karakteristik busur dan penetrasi. Namun, hasil pengelasan tetap merupakan kombinasi dari: elektroda + arus + polaritas + joint preparation + travel speed + teknik welder. Karena itu, pemilihan welding consumable harus disesuaikan dengan kebutuhan aplikasi. PT Intan Pertiwi Industri menyediakan berbagai welding consumable KOBELCO untuk kebutuhan fabrikasi, konstruksi, pipa, stainless steel, serta berbagai aplikasi industri lainnya. Kesimpulan Penetrasi las merupakan kedalaman pengelasan yang dicapai pada suatu sambungan. Penetrasi yang tepat membantu menghasilkan sambungan yang sesuai dengan desain dan kebutuhan pekerjaan. Penetrasi dapat dipengaruhi oleh arus, travel speed, kampuh, root gap, teknik elektroda, polaritas, hingga jenis welding consumable. Yang perlu diingat, penetrasi yang baik bukan berarti harus sedalam mungkin, tetapi harus sesuai dengan material, desain sambungan, WPS, dan kebutuhan aplikasinya. Untuk mengetahui pilihan welding consumable yang sesuai dengan material dan proses pengelasan Anda, pelajari berbagai kawat las KOBELCO dari PT Intan Pertiwi Industri atau hubungi tim kami untuk mendapatkan informasi produk lebih lanjut.
PT Intan Pertiwi Industri Holds a Welding Demonstration at Sanata Dharma University in Yogyakarta
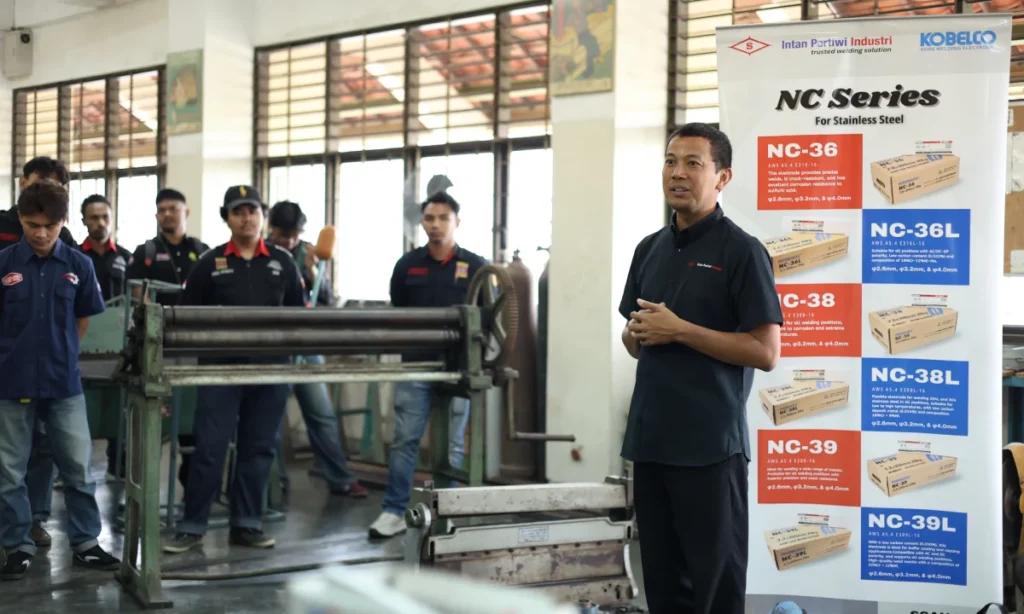
PT Intan Pertiwi Industri kembali melaksanakan kegiatan edukasi di lingkungan perguruan tinggi melalui demo pengelasan di Universitas Sanata Dharma Yogyakarta pada 10 September 2026. Kedatangan rombongan PT Intan Pertiwi Industri disambut oleh Ketua Program Studi Teknik Mesin Universitas Sanata Dharma, Ir. Budi Setyahandana, M.T., bersama sejumlah dosen dan laboran. Kegiatan ini juga menjadi bagian istimewa dalam rangkaian program workshop PT Intan Pertiwi Industri karena Universitas Sanata Dharma menjadi kampus pertama di Yogyakarta yang dikunjungi dalam program tersebut. Berbeda dengan kegiatan yang menggabungkan seminar dan workshop, agenda di Universitas Sanata Dharma Yogyakarta difokuskan langsung pada demonstrasi dan praktik pengelasan. Sebanyak 20 peserta mengikuti kegiatan ini untuk melihat proses welding secara lebih dekat sekaligus memperoleh pengalaman praktik secara langsung. Belajar Pengelasan Melalui Praktik Langsung Kegiatan workshop welding dipandu oleh instruktur dari KOBELCO Welding – PT Intan Pertiwi Industri, yaitu Farhan Mawardi dan Fernando Marpaung. Dalam sesi praktik, peserta mengikuti demo pengelasan SMAW (Shielded Metal Arc Welding) menggunakan kawat las KOBELCO MS-77 ukuran 2,6 mm. Peserta mendapatkan pengalaman langsung dalam memahami proses pengelasan, mulai dari persiapan kerja, penggunaan elektroda, penyalaan busur, hingga pelaksanaan pengelasan. Pendekatan berbasis praktik membantu mahasiswa memahami bahwa kualitas hasil pengelasan dipengaruhi oleh berbagai aspek, seperti teknik kerja, kestabilan busur, penggunaan elektroda, pengaturan proses, serta kontrol selama pengelasan berlangsung. Selain mengikuti praktik, peserta juga berkesempatan berinteraksi langsung dengan tim KOBELCO Welding – PT Intan Pertiwi Industri untuk memperoleh wawasan tambahan mengenai proses pengelasan dan penerapannya di lingkungan industri. Kegiatan ini tidak hanya memberikan pengalaman teknis, tetapi juga membantu mahasiswa melihat hubungan antara pembelajaran di kampus dan praktik yang digunakan di dunia kerja. Demo Pengelasan SMAW Menggunakan Kawat Las MS-77 Penggunaan proses SMAW dalam kegiatan ini memberikan kesempatan kepada peserta untuk mengenal secara langsung salah satu proses pengelasan yang banyak digunakan dalam pekerjaan fabrikasi, konstruksi, dan maintenance. Pada sesi tersebut, peserta menggunakan kawat las KOBELCO MS-77 berdiameter 2,6 mm sebagai elektroda untuk melakukan praktik pengelasan dengan pendampingan instruktur. Melalui demo dan praktik ini, peserta dapat mengamati secara langsung proses penyalaan busur, pengendalian elektroda, kestabilan busur, serta hasil las yang terbentuk selama pengelasan berlangsung. Pengalaman tersebut memberikan gambaran yang lebih aplikatif mengenai bagaimana teknik pengelasan dan kontrol terhadap elektroda dapat memengaruhi proses maupun hasil pengelasan. Pemenang Demo Pengelasan Universitas Sanata Dharma Yogyakarta Sebagai bagian dari rangkaian kegiatan, peserta mengikuti sesi demo pengelasan. Berdasarkan hasil kegiatan, tiga peserta terpilih sebagai pemenang, yaitu: Marchelino Kevin Arya Yoga — @_marchelinox Carollus Dian Kurnia Putra — @carollusdian Robertus Bellarmino Radya Ananda — @robertradya_ PT Intan Pertiwi Industri memberikan apresiasi kepada para pemenang serta seluruh peserta yang telah mengikuti kegiatan dengan antusias. Mendukung Pengembangan Kompetensi Mahasiswa di Bidang Pengelasan Kegiatan demo pengelasan di Universitas Sanata Dharma Yogyakarta menjadi bagian dari upaya PT Intan Pertiwi Industri dalam mendekatkan mahasiswa dengan praktik pengelasan yang digunakan di dunia industri. Pengalaman langsung melalui kegiatan praktik dapat membantu mahasiswa memahami hubungan antara teori yang dipelajari di lingkungan akademik dengan proses pengelasan di lapangan. Melalui kegiatan seperti ini, mahasiswa diharapkan dapat memperluas wawasan, meningkatkan pemahaman teknis, serta mengenal lebih jauh penerapan teknologi dan material pengelasan. Sebagai produsen kawat las KOBELCO di Indonesia, PT Intan Pertiwi Industri terus mendukung kegiatan edukasi dan pengembangan kompetensi di bidang pengelasan melalui kolaborasi bersama perguruan tinggi. Kunjungan ke Universitas Sanata Dharma Yogyakarta juga menjadi langkah awal dalam rangkaian kegiatan workshop di Yogyakarta yang diharapkan dapat memperkuat hubungan antara dunia pendidikan dan industri sekaligus memberikan pengalaman belajar yang lebih aplikatif bagi mahasiswa Teknik Mesin.
PT Intan Pertiwi Industri Shares Welding Insights at SIBAMA 2026 at UGM
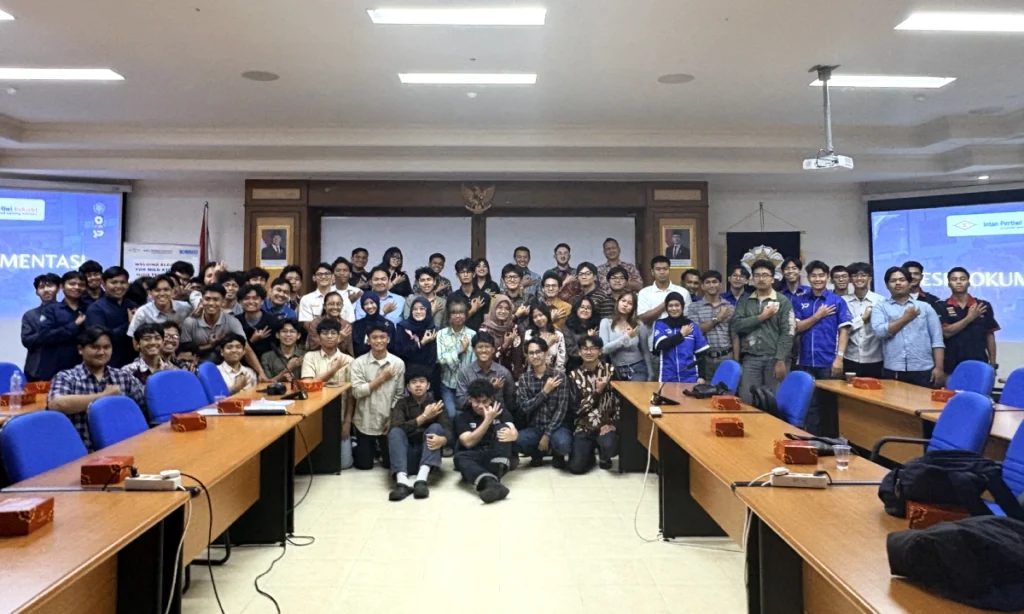
PT Intan Pertiwi Industri berpartisipasi dalam kegiatan Sinau Bareng PAKSIMA (SIBAMA) 2026 yang diselenggarakan pada 12 September 2026 di Departemen Teknik Mesin dan Industri, Fakultas Teknik, Universitas Gadjah Mada (DTMI FT UGM). SIBAMA merupakan kegiatan tahunan yang diadakan oleh PAKSIMA sebagai wadah untuk meningkatkan wawasan dan kompetensi civitas akademika, khususnya mahasiswa Teknik Mesin. Pada pelaksanaan tahun ini, SIBAMA mengangkat tema seputar welding dan KOBELCO Welding Electrode Manufacturing Indonesia melalui rangkaian seminar dan workshop pengelasan. Kegiatan ini menghadirkan tim KOBELCO Welding – PT Intan Pertiwi Industri untuk berbagi pengetahuan mengenai pengelasan, industri manufaktur elektroda las, serta memberikan pengalaman praktik secara langsung kepada peserta. Seminar Welding Bersama KOBELCO Welding – Intan Pertiwi Industri Rangkaian kegiatan dimulai dengan sesi seminar yang berlangsung pada pukul 09.30–12.00 WIB di Ruang Sidang A1 DTMI FT UGM. Seminar diikuti oleh kurang lebih 100 peserta dan menghadirkan Syuhada Aleen dari KOBELCO Welding – PT Intan Pertiwi Industri sebagai pemateri. Dalam sesi tersebut, peserta memperoleh wawasan mengenai dunia pengelasan, industri manufaktur elektroda las, serta penerapan teknologi dan produk pengelasan untuk mendukung kebutuhan di berbagai sektor industri. Sesi seminar juga menjadi ruang diskusi antara mahasiswa dan praktisi industri. Melalui interaksi tersebut, peserta dapat memahami hubungan antara teori pengelasan yang dipelajari di lingkungan akademik dengan penerapannya di dunia kerja dan industri manufaktur. Dama, Panitia Seminar SIBAMA 2026, mengapresiasi terselenggaranya kegiatan tersebut karena memberikan kesempatan kepada mahasiswa untuk mendapatkan pembelajaran yang lebih aplikatif. “Kami sangat berterima kasih dan mengapresiasi terselenggaranya seminar dan demo pengelasan yang dibawakan oleh PT Intan Pertiwi Industri karena menjadi kesempatan bagi Mahasiswa S1 Teknik Mesin UGM untuk mendapatkan pembelajaran yang lebih aplikatif. Melalui seminar, mahasiswa dapat mengenal gambaran dunia kerja di industri serta memahami lebih jauh mengenai kawat las KOBELCO dan penggunaannya.” Dama Panitia Seminar SIBAMA 2026 Workshop Welding dan Demonstrasi Pengelasan SMAW Setelah seminar, kegiatan dilanjutkan dengan Workshop Welding pada pukul 13.00–15.00 WIB di Laboratorium TMP DTMI FT UGM. Workshop dipandu oleh instruktur dari KOBELCO Welding – PT Intan Pertiwi Industri, yaitu: Farhan Mawardi Fernando Marpaung Sebanyak 20 peserta mengikuti sesi workshop dan demonstrasi pengelasan. Dalam kegiatan ini, peserta mendapatkan kesempatan untuk melihat sekaligus mempraktikkan proses pengelasan dengan pendampingan langsung dari instruktur. Demo pengelasan menggunakan proses SMAW (Shielded Metal Arc Welding) dengan dua jenis kawat las KOBELCO, yaitu MS-77 ukuran 2,6 mm dan RB-26 ukuran 2,6 mm. Penggunaan kedua elektroda tersebut memberikan kesempatan kepada peserta untuk mengenal proses pengelasan SMAW secara langsung, mulai dari persiapan kerja, penggunaan elektroda, penyalaan busur, pengendalian elektroda, hingga pengamatan terhadap hasil las yang terbentuk selama praktik. Melalui sesi praktik, mahasiswa dapat memahami bahwa hasil pengelasan dipengaruhi oleh berbagai aspek, seperti teknik kerja, kestabilan busur, kontrol elektroda, serta konsistensi selama proses pengelasan berlangsung. Pelaksanaan workshop turut didukung oleh 14 panitia yang membantu kelancaran rangkaian kegiatan. Menurut Abas, Panitia Demo Pengelasan SIBAMA 2026, sesi praktik memberikan nilai tambah karena mahasiswa tidak hanya mendapatkan materi teori, tetapi juga kesempatan untuk mencoba pengelasan secara langsung dengan arahan praktisi. “Mewakili mahasiswa KMTM dan juga tim PAKSIMA, kami mengucapkan terima kasih dan apresiasi sebesar-besarnya kepada PT Intan Pertiwi Industri yang telah bekerja sama menghadirkan demo pengelasan sebagai penutup rangkaian seminar. Sesi ini memberikan nilai tambah yang sangat besar bagi kami, karena mahasiswa tidak hanya dibekali teori dasar, tetapi juga mendapatkan arahan langsung dari praktisi untuk mempraktikkannya sendiri. Pengalaman praktik langsung seperti inilah yang sangat kami butuhkan sebagai jembatan untuk menerapkan ilmu perkuliahan sesuai dengan tuntutan dan kebutuhan di dunia kerja kelak.” Abas Panitia Demo Pengelasan SIBAMA 2026 Pengalaman Belajar yang Lebih Aplikatif Rangkaian seminar dan workshop memberikan pengalaman belajar yang lebih lengkap bagi peserta. Melalui sesi seminar, mahasiswa memperoleh pemahaman mengenai industri pengelasan dan manufaktur elektroda las. Sementara itu, sesi workshop memberikan kesempatan untuk menerapkan pengetahuan tersebut melalui praktik pengelasan SMAW secara langsung. Kombinasi antara teori dan praktik diharapkan dapat membantu peserta memahami proses pengelasan dengan lebih baik sekaligus mengenal keterampilan teknis yang dibutuhkan di lingkungan industri. Kegiatan ini juga memberikan kesempatan bagi mahasiswa untuk berinteraksi langsung dengan praktisi sehingga proses pembelajaran tidak hanya bersifat teoritis, tetapi juga lebih dekat dengan kondisi dan kebutuhan di lapangan. Justin, Marketing Manager PT Intan Pertiwi Industri, turut mengapresiasi antusiasme mahasiswa Teknik Mesin UGM selama kegiatan berlangsung. “Kami cukup mengapresiasi semangat dan antusiasme Mahasiswa Teknik Mesin Universitas Gadjah Mada pada acara seminar dan workshop industri ini. Kami berharap sharing ilmu dan praktik pengelasan dari kami dapat memberikan manfaat bagi para peserta ke depannya.” Justin Marketing Manager PT Intan Pertiwi Industri Pemenang Demonstrasi Welding SIBAMA 2026 Sebagai bagian dari rangkaian kegiatan workshop, peserta juga mengikuti sesi demonstrasi pengelasan. Beberapa peserta berhasil menunjukkan performa yang baik selama kegiatan berlangsung. Pemenang demonstrasi welding SIBAMA 2026 di UGM adalah: Arel Radytia Zora Eka Saputra — @zoraarel Irfan Nur Ahmad — @ahmad_nurirfan Ferdinand Satrio Bregas Laksono — @fer.satrio PT Intan Pertiwi Industri memberikan apresiasi kepada para pemenang serta seluruh peserta yang telah berpartisipasi aktif dalam kegiatan seminar, workshop, dan demonstrasi pengelasan. Arel Radytia Zora Eka Saputra, Juara 1 demo pengelasan, mengaku sudah familiar dengan proses pengelasan sebelumnya. Dalam praktik kali ini, ia turut mencoba MS-77 dan memberikan kesan positif terhadap penggunaannya. “Sebelumnya saya sudah pernah mengelas, jadi sudah cukup familiar dengan pengelasan. Feel yang saya rasakan saat memakai MS-77, busurnya terasa enak dan stabil, serta hasil las terasa lebih padat. Menurut saya, tips dalam pengelasan adalah harus banyak praktik agar punya lebih banyak pengalaman dan tahu bagian mana yang perlu dibenahi. Untuk PT Intan Pertiwi Industri yang akan memasuki usia 50 tahun pada 2027, semoga semakin berjaya, sukses, dan terus berkembang.” Arel Radytia Zora Eka Saputra Peserta Demo Pengelasan Mendekatkan Mahasiswa dengan Dunia Industri Pengelasan Kolaborasi antara institusi pendidikan dan industri memiliki peran penting dalam membantu mahasiswa memahami kebutuhan dan praktik yang diterapkan di dunia kerja. Melalui SIBAMA 2026, mahasiswa tidak hanya memperoleh wawasan dari sisi teori, tetapi juga mendapatkan kesempatan untuk berinteraksi langsung dengan praktisi serta melihat dan mencoba proses pengelasan SMAW menggunakan elektroda KOBELCO. PT Intan Pertiwi Industri berharap kegiatan seperti seminar dan workshop welding dapat membantu mahasiswa memperluas pengetahuan, meningkatkan pemahaman teknis, serta mengenal lebih dekat penerapan teknologi pengelasan di lingkungan industri. Sebagai
Differences Between KOBE-6010 and KOBE-7010S for Pipe Welding
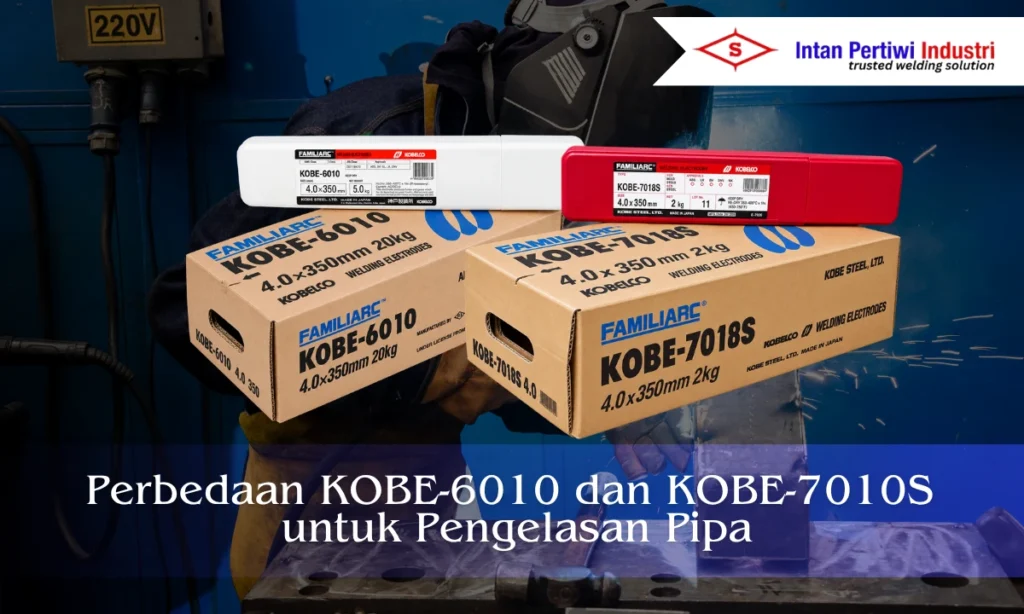
Apa perbedaan KOBE-6010 dan KOBE-7010S, dan bagaimana menentukan elektroda yang tepat untuk kebutuhan pengelasan pipa? Meski keduanya sama-sama merupakan elektroda SMAW KOBELCO yang banyak digunakan untuk pengelasan pipa dan mendukung teknik vertical downward, KOBE-6010 dan KOBE-7010S memiliki perbedaan penting pada klasifikasi AWS, kelas kekuatan weld metal, mechanical properties, komposisi kimia, parameter pengelasan, hingga rekomendasi penggunaannya. Memahami karakteristik masing-masing produk membantu memastikan pemilihan elektroda tetap sesuai dengan material, WPS, dan persyaratan teknis proyek. Perbedaan KOBE-6010 dan KOBE-7010S KOBE-6010 dan KOBE-7010S merupakan elektroda stick untuk proses SMAW (Shielded Metal Arc Welding) yang ditujukan untuk pengelasan sambungan butt pada pipa. Keduanya juga memiliki karakteristik pengoperasian yang sangat baik pada pengelasan vertical downward serta menggunakan polaritas DCEP. Meski memiliki aplikasi yang mirip, keduanya berbeda dalam klasifikasi AWS, tingkat kekuatan weld metal, komposisi kimia, parameter arus, hingga rekomendasi penggunaan pada grade pipa tertentu. Memahami perbedaan KOBE-6010 dan KOBE-7010S penting agar elektroda yang digunakan sesuai dengan material, kekuatan sambungan yang dibutuhkan, welding procedure specification (WPS), serta persyaratan proyek. 1. Perbedaan Klasifikasi AWS Perbedaan paling mendasar terdapat pada klasifikasi AWS masing-masing elektroda. KOBE-6010: AWS A5.1 E6010 KOBE-7010S: AWS A5.5 E7010-P1 KOBE-6010 diklasifikasikan sebagai E6010 berdasarkan AWS A5.1, sedangkan KOBE-7010S menggunakan klasifikasi E7010-P1 berdasarkan AWS A5.5. Perbedaan klasifikasi ini berkaitan dengan persyaratan kekuatan mekanis dan karakteristik weld metal yang harus dipenuhi masing-masing elektroda. Karena klasifikasinya berbeda, KOBE-6010 dan KOBE-7010S sebaiknya tidak dianggap dapat saling menggantikan hanya karena keduanya sama-sama digunakan untuk pengelasan pipa. 2. Perbedaan Kelas Kekuatan Elektroda Dilihat dari klasifikasi AWS-nya, KOBE-6010 berada pada kelas tensile strength minimum sekitar 60 ksi, sedangkan KOBE-7010S berada pada kelas sekitar 70 ksi. Data KOBELCO menunjukkan: Produk Klasifikasi Tensile Strength Minimum KOBE-6010 AWS A5.1 E6010 414 MPa KOBE-7010S AWS A5.5 E7010-P1 483 MPa Dengan demikian, KOBE-7010S memiliki persyaratan minimum kekuatan tarik weld metal yang lebih tinggi dibandingkan KOBE-6010. Namun, pemilihan elektroda tetap harus mengikuti persyaratan sambungan dan WPS, bukan hanya memilih elektroda dengan angka kekuatan yang lebih tinggi. 3. Perbedaan Yield Strength Perbedaan berikutnya terlihat pada 0,2% yield strength (YS) atau kekuatan luluh all-weld metal. Produk Nilai Tipikal Nilai Jaminan KOBE-6010 430 MPa ≥331 MPa KOBE-7010S 470 MPa ≥414 MPa KOBE-7010S memiliki yield strength tipikal 470 MPa, sedangkan KOBE-6010 memiliki nilai tipikal 430 MPa. Nilai jaminan KOBE-7010S juga lebih tinggi, yaitu minimum 414 MPa dibandingkan minimum 331 MPa pada KOBE-6010. Perbedaan ini memperlihatkan bahwa weld metal KOBE-7010S dirancang untuk memenuhi tingkat kekuatan luluh yang lebih tinggi. 4. Perbedaan Tensile Strength Perbedaan tensile strength atau kekuatan tarik menjadi salah satu pembeda teknis utama antara KOBE-6010 dan KOBE-7010S. Produk Tensile Strength Tipikal Nilai Jaminan KOBE-6010 510 MPa ≥414 MPa KOBE-7010S 570 MPa ≥483 MPa KOBE-6010 menghasilkan tensile strength all-weld metal tipikal 510 MPa, sementara KOBE-7010S mencapai 570 MPa. Berdasarkan data tersebut, KOBE-7010S memiliki tingkat kekuatan tarik weld metal yang lebih tinggi. Perbedaan inilah yang menjadi salah satu alasan kedua produk memiliki klasifikasi AWS yang berbeda. 5. Perbedaan Elongasi Weld Metal Selain kekuatan, karakteristik mekanis kedua elektroda juga dapat dibandingkan melalui nilai elongasi. Produk Elongasi Tipikal Nilai Jaminan KOBE-6010 27% ≥22% KOBE-7010S 30% ≥22% KOBE-7010S memiliki elongasi tipikal 30%, sedikit lebih tinggi dibandingkan KOBE-6010 sebesar 27%. Meskipun demikian, keduanya memiliki nilai elongasi jaminan minimum yang sama, yaitu 22%. Untuk impact value pada suhu -29°C, KOBELCO mencantumkan nilai tipikal 63 J untuk KOBE-6010 dan 61 J untuk KOBE-7010S, dengan nilai jaminan minimum yang sama sebesar 27 J. Karena itu, KOBE-7010S tidak tepat disebut unggul pada seluruh parameter mekanis; keunggulan utamanya berada pada kelas yield dan tensile strength yang lebih tinggi. 6. Perbedaan Komposisi Kimia Weld Metal Komposisi kimia all-weld metal juga menunjukkan beberapa perbedaan antara KOBE-6010 dan KOBE-7010S. Unsur KOBE-6010 Tipikal KOBE-7010S Tipikal C 0,12% 0,14% Si 0,15% 0,10% Mn 0,51% 1,01% P 0,009% 0,01% S 0,008% 0,01% Ni 0,02% 0,01% Cr 0,02% 0,02% Mo <0,01% <0,01% V <0,01% <0,01% Perbedaan yang paling terlihat terdapat pada kandungan mangan (Mn). KOBE-6010 memiliki Mn tipikal 0,51%, sedangkan KOBE-7010S memiliki Mn tipikal 1,01%. Kandungan karbon tipikal KOBE-7010S juga sedikit lebih tinggi, yaitu 0,14% dibandingkan 0,12% pada KOBE-6010. Data komposisi tersebut merupakan komposisi all-weld metal, sehingga sebaiknya tidak disamakan dengan komposisi kimia kawat inti atau base metal. 7. Perbedaan Parameter Arus Pengelasan KOBE-6010 dan KOBE-7010S tersedia pada diameter 2,4 mm, 3,2 mm, 4,0 mm, dan 4,8 mm, tetapi rekomendasi welding current yang diberikan KOBELCO tidak sepenuhnya sama. Parameter KOBE-6010: Diameter Arus Pengelasan 2,4 mm 40–75 A 3,2 mm 70–130 A 4,0 mm 90–180 A 4,8 mm 140–225 A Untuk KOBE-6010, KOBELCO mencantumkan rentang tersebut untuk posisi 1F, 1G, 2G, 3G uphill, 3G downhill, dan 4G. Parameter KOBE-7010S: Diameter 1F, 1G, 2G 3G Uphill, 4G 3G Downhill 2,4 mm 40–70 A 40–70 A 40–70 A 3,2 mm 60–120 A 60–120 A 70–120 A 4,0 mm 90–170 A 80–160 A 100–170 A 4,8 mm 130–210 A 120–200 A 150–210 A Pada KOBE-7010S, rentang arus dibedakan berdasarkan posisi pengelasan. Sebagai contoh, elektroda berdiameter 4,0 mm direkomendasikan pada 90–170 A untuk 1F, 1G, dan 2G; 80–160 A untuk 3G uphill dan 4G; serta 100–170 A untuk 3G downhill. Parameter aktual di lapangan tetap perlu disesuaikan dengan WPS, diameter elektroda, posisi, ketebalan material, joint preparation, serta kondisi pengelasan. 8. Perbedaan Warna Identifikasi Elektroda KOBELCO menggunakan warna identifikasi yang berbeda untuk membantu membedakan kedua elektroda. KOBE-6010: warna identifikasi pertama Yellowish Green KOBE-7010S: warna identifikasi pertama Brown dan kedua Black Keduanya menggunakan polaritas DCEP (Direct Current Electrode Positive). KOBELCO juga menjelaskan bahwa elektroda high-cellulose seperti E6010 dan E7010-P1 untuk pengelasan pipa dirancang untuk digunakan dengan DCEP. Dengan demikian, polaritas bukan merupakan pembeda antara kedua produk; yang berbeda adalah warna identifikasi dan klasifikasi elektrodanya. 9. Perbedaan Penggunaan pada Grade Pipa Perbedaan KOBE-6010 dan KOBE-7010S juga dapat dilihat pada rekomendasi KOBELCO untuk pipeline girth welding. Dalam Technical Highlight KOBELCO mengenai covered electrode untuk girth welding: Pada API 5L X42–X52, KOBE-6010 dicantumkan untuk root pass dengan teknik vertical downward. Pada API 5L X56–X60, KOBE-6010 dan KOBE-7010S sama-sama dicantumkan sebagai pilihan untuk root pass. Untuk X56–X60, KOBE-7010S juga dicantumkan untuk hot pass serta filler & cap. Pada API 5L X65, KOBE-7010S dan KOBE-8010S dicantumkan untuk root pass vertical downward.
Welding Heat Input: Definition, Formula, Calculation Method, and Effects
Heat input pengelasan adalah jumlah energi panas yang diberikan pada material sepanjang proses pengelasan untuk setiap satuan panjang sambungan las. Besarnya heat input terutama berkaitan dengan arus, tegangan, kecepatan pengelasan atau travel speed, serta efisiensi proses yang digunakan. Heat input perlu dikontrol karena jumlah panas yang diterima material dapat memengaruhi karakteristik kolam las, daerah yang terkena panas atau heat affected zone (HAZ), laju pendinginan, distorsi, hingga sifat material setelah pengelasan. Karena itu, heat input bukan sekadar soal menggunakan arus tinggi atau rendah. Nilainya harus dilihat sebagai kombinasi beberapa parameter pengelasan yang bekerja secara bersamaan. Apa Itu Heat Input dalam Pengelasan? Heat input adalah energi panas efektif yang masuk ke benda kerja selama proses pengelasan per satuan panjang las. Dalam pengelasan busur, energi dihasilkan dari kombinasi tegangan dan arus listrik. Namun, tidak seluruh energi dari busur tersebut benar-benar diterima oleh benda kerja. Sebagian energi dapat hilang ke lingkungan maupun melalui mekanisme lain selama proses berlangsung. Oleh karena itu, dalam perhitungan teknis perlu dibedakan antara arc energy dan heat input. Menurut TWI, arc energy merupakan energi yang diberikan oleh busur sebelum efisiensi proses diperhitungkan. Sementara itu, heat input memperhitungkan faktor efisiensi proses untuk memperkirakan energi yang benar-benar ditransfer ke benda kerja. Apa Perbedaan Heat Input dan Arc Energy? Keduanya sama-sama menunjukkan energi per satuan panjang pengelasan, tetapi terdapat perbedaan pada faktor efisiensi. Secara sederhana: Arc Energy = energi busur per satuan panjang Sedangkan: Heat Input = Arc Energy × efisiensi proses Perlu diperhatikan bahwa dalam sebagian code atau praktik pengelasan, istilah heat input juga digunakan untuk menyebut hasil perhitungan arc energy tanpa faktor efisiensi. Karena itu, metode perhitungan yang digunakan pada pekerjaan produksi harus mengikuti WPS, standar, code, atau prosedur yang berlaku pada proyek tersebut. Rumus Heat Input Pengelasan Jika kecepatan pengelasan dinyatakan dalam mm/menit, arc energy dapat dihitung menggunakan rumus: Arc Energy (kJ/mm) = (V × I × 60) ÷ (Travel Speed × 1.000) Keterangan: Parameter Keterangan V Tegangan pengelasan dalam volt I Arus pengelasan dalam ampere 60 Konversi waktu dari menit ke detik Travel Speed Kecepatan pengelasan dalam mm/menit 1.000 Konversi joule menjadi kilojoule Setelah arc energy diketahui, heat input dapat dihitung dengan: Heat Input = η × Arc Energy Di mana η (eta) merupakan faktor efisiensi proses pengelasan. Faktor Efisiensi pada Heat Input Efisiensi perpindahan energi berbeda pada setiap proses pengelasan. TWI mencantumkan nilai faktor efisiensi berikut: Proses Pengelasan Faktor Efisiensi SAW 1,0 SMAW / MMA 0,8 FCAW 0,8 MIG/MAG / GMAW 0,8 TIG / GTAW 0,6 Plasma Arc Welding 0,6 Nilai tersebut menunjukkan bahwa tidak seluruh energi busur menjadi panas yang diterima langsung oleh benda kerja. Untuk pekerjaan yang mengikuti WPS atau standar tertentu, gunakan faktor dan metode perhitungan yang ditetapkan oleh prosedur tersebut. Contoh Cara Menghitung Heat Input Pengelasan Misalnya pengelasan SMAW dilakukan dengan parameter: Arus: 120 A Tegangan: 24 V Travel speed: 180 mm/menit Pertama, hitung arc energy: Arc Energy = (24 × 120 × 60) ÷ (180 × 1.000) Arc Energy = 0,96 kJ/mm Jika digunakan faktor efisiensi SMAW sebesar 0,8: Heat Input = 0,8 × 0,96 Heat Input = 0,768 kJ/mm Dengan parameter tersebut, nilai heat input yang telah memperhitungkan efisiensi proses adalah sekitar: 0,77 kJ/mm Contoh ini menunjukkan bahwa perubahan arus, tegangan, atau kecepatan gerak dapat langsung mengubah jumlah energi per satuan panjang yang diberikan ke material. Faktor efisiensi kemudian digunakan untuk memperkirakan energi efektif yang diterima benda kerja. Faktor yang Memengaruhi Heat Input Pengelasan Ada empat faktor utama yang perlu diperhatikan. 1. Arus Pengelasan Ketika parameter lain tetap, peningkatan arus akan meningkatkan energi busur dan berpotensi meningkatkan heat input. Namun, arus tidak boleh dianalisis secara terpisah karena perubahan arus juga dapat memengaruhi karakter busur, laju pencairan elektroda, penetrasi, dan kecepatan pengelasan. 2. Tegangan Pengelasan Tegangan merupakan salah satu komponen dalam perhitungan energi busur. Jika arus dan travel speed tetap, peningkatan tegangan akan meningkatkan nilai energi per satuan panjang. Meski demikian, tegangan tidak sebaiknya dianggap sebagai satu-satunya parameter yang menentukan “panas” pengelasan. Interaksi seluruh parameter tetap perlu diperhatikan. 3. Travel Speed Travel speed atau kecepatan gerak pengelasan memiliki hubungan terbalik dengan heat input. Dengan arus dan tegangan yang sama: travel speed lebih lambat → energi per satuan panjang meningkat; travel speed lebih cepat → energi per satuan panjang menurun. Itulah sebabnya dua welder yang menggunakan arus dan tegangan sama belum tentu menghasilkan heat input yang sama jika kecepatan geraknya berbeda. Hubungan arus, tegangan, dan travel speed juga digunakan untuk menentukan heat input dalam pengendalian parameter pengelasan. 4. Efisiensi Proses Pengelasan Setiap proses memiliki karakter perpindahan panas yang berbeda. Karena itu, dua proses yang menghasilkan arc energy sama belum tentu mentransfer jumlah energi efektif yang sama ke material. Faktor efisiensi membantu memperhitungkan perbedaan tersebut. Apa yang Terjadi Jika Heat Input Terlalu Tinggi? Heat input yang terlalu tinggi berarti material menerima energi panas yang besar untuk setiap satuan panjang pengelasan. Kondisi tersebut dapat menyebabkan: daerah HAZ menjadi lebih luas; pendinginan berlangsung lebih lambat; distorsi atau perubahan bentuk meningkat; perubahan struktur mikro menjadi lebih besar; sifat mekanik tertentu dapat berubah tergantung jenis material. Panas yang berlebihan juga merupakan salah satu faktor yang perlu dikendalikan pada material tipis karena dapat meningkatkan risiko material berubah bentuk atau bahkan mengalami burn through. Pada panduan pengelasan besi tipis Intan Pertiwi, pengendalian panas dan travel speed menjadi bagian penting dalam mencegah panas terkumpul pada satu area. Namun, dampak spesifik heat input tinggi berbeda pada setiap jenis material, ketebalan, sambungan, dan prosedur pengelasan. Apa yang Terjadi Jika Heat Input Terlalu Rendah? Heat input yang terlalu rendah juga tidak selalu menghasilkan pengelasan yang lebih baik. Pada kondisi tertentu, energi yang terlalu rendah dapat membuat panas tidak mencukupi untuk menghasilkan fusi yang dibutuhkan pada sambungan. Akibat yang mungkin terjadi antara lain: fusi tidak memadai; penetrasi tidak sesuai kebutuhan; bead terlalu sempit; laju pendinginan menjadi lebih cepat; karakteristik metalurgi sambungan dapat berubah. Pada material tertentu, pendinginan yang terlalu cepat juga harus diperhatikan karena dapat memengaruhi kekerasan maupun kecenderungan retak. Artinya, tujuan pengendalian heat input bukan membuat nilainya serendah mungkin, melainkan mempertahankannya pada rentang yang sesuai dengan material, proses, sambungan, dan WPS. Hubungan Heat Input
Differences Between NC-39 and NC-39L: Functions and Applications
Perbedaan NC-39 dan NC-39L terutama terletak pada klasifikasi AWS dan kandungan karbon deposit logam las. NC-39 memiliki klasifikasi AWS A5.4 E309-16, sedangkan NC-39L memiliki klasifikasi AWS A5.4 E309L-16. Huruf “L” pada NC-39L menunjukkan bahwa produk tersebut merupakan tipe low carbon atau rendah karbon. Kedua elektroda termasuk keluarga E309 dan dapat dipertimbangkan untuk pengelasan sambungan logam berbeda, termasuk pekerjaan yang melibatkan baja feritik atau transisi antara baja karbon dan stainless steel. Namun, pemilihannya tidak cukup hanya berdasarkan kemiripan nama produk. Material dasar, material pasangan, kebutuhan deposit rendah karbon, lingkungan operasi, serta Welding Procedure Specification atau WPS perlu diperiksa sebelum menentukan elektroda yang digunakan. Jawaban Singkat NC-39 adalah elektroda SMAW dengan klasifikasi AWS A5.4 E309-16, sedangkan NC-39L memiliki klasifikasi AWS A5.4 E309L-16. Huruf “L” menunjukkan deposit rendah karbon. Keduanya dapat digunakan untuk sambungan logam berbeda, tetapi NC-39L lebih relevan ketika WPS atau spesifikasi proyek mensyaratkan deposit E309L dengan kandungan karbon lebih rendah. Apa Itu Kawat Las NC-39? NC-39 merupakan elektroda las stainless steel KOBELCO untuk proses Shielded Metal Arc Welding atau SMAW. Produk ini memiliki klasifikasi AWS A5.4 E309-16 dan dirancang untuk sambungan logam berbeda serta sebagai lapisan dasar pada baja feritik. Berdasarkan data resmi KOBELCO, NC-39 dapat digunakan dengan polaritas AC maupun Direct Current Electrode Positive atau DCEP. Kondisi pengeringan ulang yang direkomendasikan adalah 150–200°C selama 0,5–1 jam. Elektroda ini dapat dipertimbangkan ketika WPS mensyaratkan klasifikasi E309-16. Penggunaannya tetap harus memperhitungkan tingkat pencampuran antara logam pengisi dan material dasar atau dilution, terutama pada sambungan stainless steel dengan baja karbon maupun baja paduan rendah. Informasi teknis dan spesifikasi lengkap dapat dilihat pada halaman kawat las KOBELCO NC-39. Apa Itu Kawat Las NC-39L? NC-39L merupakan elektroda stainless steel untuk proses Shielded Metal Arc Welding (SMAW) dengan klasifikasi AWS A5.4 E309L-16. Huruf “L” pada klasifikasi E309L menunjukkan karakter low carbon, yaitu deposit logam las dengan batas kandungan karbon yang lebih rendah dibandingkan tipe E309 standar. Elektroda ini dapat dipertimbangkan untuk pengelasan sambungan logam berbeda, seperti sambungan baja karbon dengan stainless steel, serta sebagai lapisan dasar atau buffer layer pada baja feritik. Penggunaannya tetap perlu disesuaikan dengan material dasar, desain sambungan, tingkat dilution, dan Welding Procedure Specification (WPS) yang berlaku. KOBELCO NC-39L dapat digunakan dengan polaritas AC maupun DCEP. Untuk menjaga kondisi elektroda sebelum digunakan, rekomendasi pengeringan ulang adalah pada suhu 150–200°C selama 0,5–1 jam. Spesifikasi lengkap produk tersedia pada halaman kawat las KOBELCO NC-39L. Persamaan NC-39 dan NC-39L Meskipun memiliki klasifikasi berbeda, NC-39 dan NC-39L mempunyai sejumlah persamaan utama: Termasuk elektroda stainless steel keluarga E309. Digunakan melalui proses pengelasan SMAW. Dapat dipertimbangkan untuk sambungan logam berbeda. Dapat digunakan sebagai lapisan dasar pada baja feritik. Mendukung penggunaan polaritas AC dan DCEP. Memiliki rekomendasi pengeringan ulang 150–200°C selama 0,5–1 jam. Tersedia untuk posisi datar, horizontal, vertikal naik, dan atas kepala. Pemilihannya harus disesuaikan dengan material dasar dan WPS. KOBELCO mencantumkan fungsi sambungan logam berbeda dan underlaying pada baja feritik untuk NC-39 maupun NC-39L. Karena itu, pembeda utama kedua produk bukan sekadar jenis sambungannya, tetapi klasifikasi serta batas karbon deposit logam lasnya. Perbedaan NC-39 dan NC-39L 1. Perbedaan Klasifikasi AWS NC-39 mempunyai klasifikasi AWS A5.4 E309-16, sedangkan NC-39L diklasifikasikan sebagai AWS A5.4 E309L-16. Penambahan huruf “L” pada E309L menunjukkan varian rendah karbon. Perbedaan tersebut perlu diperhatikan karena klasifikasi elektroda biasanya telah ditentukan dalam WPS atau spesifikasi proyek. Apabila WPS mencantumkan E309-16, elektroda yang digunakan harus memenuhi klasifikasi tersebut. Sebaliknya, apabila dokumen mensyaratkan E309L-16, NC-39L menjadi produk yang sesuai secara klasifikasi. 2. Perbedaan Kandungan Karbon Data KOBELCO menunjukkan nilai karbon tipikal deposit NC-39 sebesar 0,07%, sedangkan NC-39L sebesar 0,04% pada pengujian menggunakan arus AC. Nilai jaminan maksimum karbon untuk NC-39 tercantum sebesar 0,15%, sementara NC-39L dibatasi maksimum 0,04%. Batas maksimum yang lebih rendah menjadi karakter teknis utama NC-39L. Hal tersebut membuat komposisi depositnya lebih terkontrol ketika pekerjaan mensyaratkan tipe E309L. Nilai tipikal bukanlah angka yang harus selalu muncul secara identik pada setiap hasil pengelasan. Komposisi deposit aktual dapat dipengaruhi oleh dilution, kondisi elektroda, parameter pengelasan, material dasar, dan teknik welder. 3. Perbedaan Risiko Sensitization Pada stainless steel austenitik, siklus panas tertentu dapat mendorong pembentukan karbida kromium di sekitar batas butir. Proses tersebut dapat mengurangi kandungan kromium yang tersedia di area sekitarnya dan meningkatkan kerentanan terhadap korosi intergranular. Secara umum, kandungan karbon yang lebih rendah membantu mengurangi presipitasi karbida akibat masukan panas pengelasan. Namun, penggunaan elektroda low carbon tidak otomatis menjamin sambungan bebas dari sensitization atau korosi intergranular. Performa sambungan juga dipengaruhi oleh: Grade material dasar. Heat input. Temperatur antarjalur atau interpass temperature. Jumlah jalur pengelasan. Kecepatan pendinginan. Tingkat dilution. Lingkungan operasi. Pembersihan setelah pengelasan. NC-39L lebih relevan apabila pengendalian karbon deposit menjadi bagian dari persyaratan teknis. NC-39 tetap dapat digunakan apabila klasifikasi E309-16 sudah sesuai dengan WPS dan kondisi pekerjaan. 4. Perbedaan Penggunaan dan Aplikasi NC-39 dan NC-39L sama-sama dapat dipertimbangkan untuk pengelasan sambungan logam berbeda. Contohnya adalah pekerjaan yang menghubungkan stainless steel dengan baja karbon atau penggunaan sebagai lapisan dasar pada baja feritik. NC-39 lebih sesuai ketika pekerjaan mensyaratkan deposit E309-16 standar. NC-39L lebih tepat dipertimbangkan ketika spesifikasi menetapkan E309L-16 atau membutuhkan deposit dengan batas karbon yang lebih rendah. Pada pekerjaan buffer layer, cladding, atau lapisan transisi, pemilihan elektroda perlu memperhitungkan komposisi akhir setelah terjadi pencampuran antara logam pengisi dan material dasar. Karena itu, pemilihan berdasarkan nama E309 atau E309L saja belum cukup. 5. Perbedaan Pertimbangan Pemilihan NC-39L tidak otomatis lebih baik untuk seluruh pekerjaan. Varian low carbon memberikan manfaat ketika kandungan karbon deposit memang menjadi pertimbangan dalam desain sambungan atau ketahanan korosinya. Sebaliknya, penggunaan NC-39 dapat tetap sesuai apabila WPS menetapkan E309-16 dan tidak mensyaratkan deposit tipe low carbon. Pemilihan akhir perlu mempertimbangkan: Klasifikasi elektroda pada WPS. Jenis dan grade material dasar. Material yang akan disambungkan. Ketebalan material. Lingkungan operasi sambungan. Persyaratan korosi. Perlakuan panas setelah pengelasan. Posisi pengelasan. Parameter arus. Persyaratan inspeksi dan sertifikasi. Tabel Perbedaan NC-39 dan NC-39L Aspek NC-39 NC-39L Klasifikasi AWS AWS A5.4 E309-16 AWS A5.4 E309L-16 Proses pengelasan SMAW SMAW Karakter karbon Tipe E309 standar Tipe E309 low carbon Karbon tipikal deposit 0,07% 0,04% Batas jaminan karbon Maksimum 0,15% Maksimum 0,04% Polaritas AC dan DCEP AC dan DCEP Sambungan logam
PT Intan Pertiwi Industri Holds a KOBELCO Welding Seminar and Workshop at ITPLN
Jakarta, 28 Juli 2026 – PT Intan Pertiwi Industri kembali menunjukkan komitmennya dalam mendukung pengembangan sumber daya manusia di bidang teknik melalui kegiatan Seminar dan Workshop “KOBELCO Welding Electrode Manufacturing in Indonesia” yang diselenggarakan di Kampus Institut Teknologi PLN (ITPLN), Jakarta. Kegiatan ini merupakan bagian dari sinergi antara dunia industri dan perguruan tinggi dalam menciptakan lulusan yang memiliki kompetensi sesuai dengan kebutuhan industri manufaktur, konstruksi, energi, dan perkapalan. Melalui kolaborasi ini, mahasiswa tidak hanya memperoleh pemahaman teoritis mengenai teknologi pengelasan, tetapi juga mendapatkan pengalaman praktik yang mengacu pada standar industri. Acara diawali dengan sesi seminar yang diikuti oleh mahasiswa Sekolah Vokasi ITPLN. Dalam sesi ini, para peserta mendapatkan materi mengenai perkembangan teknologi pengelasan modern, pemilihan elektroda kawat las berdasarkan karakteristik material, penerapan standar internasional, hingga peluang karier di industri pengelasan. Direktur Sekolah Vokasi ITPLN, Tony Koerniawan, menyampaikan apresiasinya terhadap kolaborasi yang terjalin bersama PT Intan Pertiwi Industri. “Kami sangat mengapresiasi kegiatan seminar dan workshop seperti ini karena memberikan pengalaman belajar yang lebih komprehensif kepada mahasiswa. Mereka tidak hanya memahami teori, tetapi juga memperoleh wawasan langsung dari praktisi industri mengenai teknologi, prosedur kerja, dan budaya profesional yang akan mereka temui di dunia kerja.” Dalam sesi materi, Farhan Mawardi dari PT Intan Pertiwi Industri menjelaskan pentingnya memilih elektroda las yang tepat sesuai jenis material, posisi pengelasan, serta kebutuhan konstruksi agar menghasilkan sambungan yang kuat, aman, dan memenuhi standar kualitas. Farhan juga memperkenalkan berbagai solusi pengelasan yang diproduksi dan didistribusikan oleh PT Intan Pertiwi Industri, termasuk elektroda KOBELCO LB-52-18 yang telah memenuhi standar AWS A5.1 E7018. Elektroda low hydrogen tersebut banyak digunakan pada pengelasan baja berkekuatan tinggi dan telah diaplikasikan pada berbagai proyek strategis, mulai dari pembangunan kapal, jembatan, struktur baja, pressure vessel, hingga pembangkit listrik. Selain membahas produk, peserta juga dikenalkan dengan berbagai standar internasional yang menjadi acuan dalam industri pengelasan, seperti AWS, ASME, JIS, serta standar klasifikasi perkapalan seperti BKI, ABS, LR, BV, dan DNV. Materi juga mencakup pengenalan proses pengelasan SMAW, GMAW, FCAW, GTAW, dan SAW yang banyak diterapkan pada berbagai sektor industri. Pada sesi berikutnya, Berry James Manurung dari PT Intan Sukses Globalindo memberikan pemaparan mengenai pentingnya Non-Destructive Testing (NDT) sebagai metode inspeksi untuk memastikan kualitas dan keandalan material tanpa menyebabkan kerusakan pada komponen yang diperiksa. Peserta dikenalkan dengan berbagai metode inspeksi seperti Ultrasonic Testing (UT), Radiographic Testing (RT), Magnetic Particle Testing (MT), dan Liquid Penetrant Testing (PT) yang umum digunakan pada inspeksi sambungan las, pressure vessel, boiler, perpipaan, hingga fasilitas pembangkit listrik. Berry juga menjelaskan bahwa kompetensi di bidang NDT membuka peluang karier yang luas sebagai inspector, QA/QC Engineer, Welding Inspector, maupun Technical Engineer. Workshop Pengelasan Berbasis Praktik Industri Setelah sesi seminar, kegiatan dilanjutkan dengan workshop atau demo pengelasan yang diselenggarakan di Laboratorium Mekanika dan Manufaktur ITPLN. Sebanyak 20 mahasiswa terpilih mengikuti praktik pengelasan secara langsung dengan pendampingan dari tim instruktur PT Intan Pertiwi Industri. Pada sesi praktik ini, peserta menggunakan dua elektroda las KOBELCO yang umum digunakan di industri, yaitu RB-26 dan MS-77. Elektroda RB-26 merupakan kawat las berstandar AWS A5.1 E6013 yang dikenal memiliki busur las stabil, penyalaan yang mudah, serta menghasilkan tampilan manik las (bead) yang rapi sehingga sangat cocok untuk pembelajaran maupun pekerjaan fabrikasi umum. Sementara itu, MS-77 digunakan untuk memberikan pengalaman praktik pada aplikasi pengelasan yang membutuhkan karakteristik elektroda yang berbeda sesuai kebutuhan industri. Selama workshop, mahasiswa mempelajari tahapan penting dalam proses pengelasan, mulai dari persiapan material, pemilihan elektroda yang sesuai, pengaturan parameter pengelasan, teknik penyalaan busur listrik, pengendalian kolam las (weld pool), hingga evaluasi kualitas hasil pengelasan berdasarkan praktik kerja yang diterapkan di dunia industri. Melalui kegiatan ini, peserta tidak hanya memahami teori pengelasan, tetapi juga memperoleh pengalaman langsung menggunakan elektroda yang banyak diaplikasikan pada sektor manufaktur, konstruksi, dan fabrikasi. Diharapkan pengalaman tersebut dapat meningkatkan kompetensi teknis mahasiswa sehingga lebih siap menghadapi kebutuhan industri setelah lulus. Komitmen PT Intan Pertiwi Industri Mendukung Pendidikan Vokasi Melalui penyelenggaraan Seminar dan Workshop Pengelasan KOBELCO di ITPLN, PT Intan Pertiwi Industri menunjukkan komitmennya dalam mendukung pengembangan kompetensi mahasiswa melalui kegiatan berbasis praktik industri. Kolaborasi dengan perguruan tinggi diharapkan dapat mempererat hubungan antara dunia pendidikan dan dunia industri, sehingga mahasiswa memperoleh wawasan mengenai teknologi pengelasan, standar kerja, serta kebutuhan kompetensi yang relevan dengan dunia kerja. PT Intan Pertiwi Industri akan terus membuka peluang kolaborasi dengan institusi pendidikan melalui seminar, workshop, maupun kegiatan pelatihan teknis sebagai bagian dari upaya berbagi pengetahuan dan pengalaman kepada generasi muda yang akan memasuki industri pengelasan dan manufaktur.
Welding Electrode for Shipyards: Commonly Used Electrode Types
Industri galangan kapal membutuhkan material pengelasan yang mampu menghasilkan sambungan kuat, tahan terhadap beban dinamis, serta memiliki kualitas yang konsisten. Oleh karena itu, pemilihan kawat las untuk galangan kapal tidak boleh dilakukan sembarangan. Jenis elektroda harus disesuaikan dengan material kapal, posisi pengelasan, hingga kebutuhan fabrikasi maupun perbaikan (repair). PT Intan Pertiwi Industri menyediakan berbagai jenis elektroda las yang umum digunakan pada industri perkapalan, mulai dari baja karbon, baja tarik tinggi, stainless steel, hingga hardfacing. Mengapa Pemilihan Kawat Las Sangat Penting di Galangan Kapal? Pada proses pembangunan maupun perawatan kapal, setiap sambungan las harus mampu menahan getaran, beban kerja, serta lingkungan laut yang cukup ekstrem. Penggunaan elektroda yang sesuai dapat memberikan beberapa keuntungan, seperti: Menghasilkan penetrasi dan kekuatan sambungan yang baik. Mengurangi risiko retak dan cacat las. Mempermudah proses pengelasan pada berbagai posisi. Meningkatkan umur pakai struktur kapal. Membantu menjaga kualitas hasil fabrikasi sesuai standar industri. Jenis Kawat Las untuk Galangan Kapal yang Umum Digunakan 1. RB-26 untuk Pengelasan Baja Karbon Umum RB-26 merupakan elektroda serbaguna untuk pengelasan baja karbon ringan yang banyak digunakan pada proses fabrikasi komponen kapal. Aplikasi: Bracket Tangga kapal Dudukan mesin Struktur sekunder Komponen fabrikasi umum Keunggulan: Mudah digunakan. Busur stabil. Slag mudah dibersihkan. Cocok untuk berbagai posisi pengelasan. 2. B-17 untuk Struktur Baja Kapal B-17 digunakan untuk pengelasan baja karbon dengan kebutuhan kekuatan sambungan yang baik pada berbagai pekerjaan fabrikasi kapal. Aplikasi: Frame kapal Deck support Struktur baja Komponen konstruksi kapal Keunggulan: Penetrasi baik. Deposit las rapi. Cocok untuk pekerjaan fabrikasi harian. 3. LB-52 Series untuk Struktur dengan Kekuatan Tinggi Seri LB-52, LB-52-18, dan LB-52U merupakan elektroda low hydrogen yang umum digunakan ketika dibutuhkan sambungan dengan kekuatan tinggi dan ketahanan terhadap risiko retak hidrogen. Aplikasi: Sambungan struktur utama kapal. Hull (lambung kapal). Deck utama. Komponen yang menerima beban tinggi. Keunggulan: Kekuatan tarik tinggi. Risiko retak hidrogen lebih rendah. Ketangguhan sambungan yang baik. 4. NC Series untuk Material Stainless Steel Untuk bagian kapal yang menggunakan stainless steel, tersedia seri: NC-36 / NC-36L NC-38 / NC-38L NC-39 / NC-39L Pemilihan tipe disesuaikan dengan jenis stainless steel yang dilas. Aplikasi: Tangki stainless. Pipa. Sistem perpipaan kapal. Peralatan pengolahan di kapal. Komponen tahan korosi. Keunggulan: Ketahanan korosi yang baik. Hasil las bersih. Cocok untuk berbagai aplikasi stainless steel. 5. HF Series untuk Perbaikan Komponen yang Mengalami Keausan Pada galangan kapal, beberapa komponen mengalami abrasi atau gesekan selama operasional. Untuk kondisi tersebut dapat digunakan elektroda hardfacing seperti: HF-350 HF-500 HF-600 Aplikasi: Roller. Shaft tertentu. Bucket. Wear plate. Komponen yang mengalami keausan. Keunggulan: Ketahanan aus lebih tinggi. Memperpanjang umur komponen. Mengurangi frekuensi penggantian spare part. 6. CI Series untuk Pengelasan Besi Cor Komponen berbahan besi cor pada kapal maupun fasilitas galangan dapat diperbaiki menggunakan: CI-A1 CI-A2 Aplikasi: Housing pompa. Casing mesin. Komponen besi cor lainnya. Cara Memilih Kawat Las untuk Galangan Kapal Sebelum menentukan elektroda las kapal, perhatikan beberapa faktor berikut: Jenis material yang akan dilas. Kekuatan sambungan yang dibutuhkan. Posisi pengelasan. Lingkungan kerja dan potensi korosi. Fungsi komponen, apakah untuk fabrikasi baru atau perbaikan. Dengan memilih kawat las untuk galangan kapal yang tepat, kualitas sambungan akan lebih optimal dan proses pengelasan menjadi lebih efisien. Kesimpulan Pemilihan kawat las untuk galangan kapal harus disesuaikan dengan jenis material dan aplikasi pengelasannya. Untuk baja karbon dapat menggunakan RB-26 atau B-17, sedangkan struktur berkekuatan tinggi umumnya menggunakan seri LB-52. Pada material stainless steel tersedia NC Series, sementara kebutuhan hardfacing dapat menggunakan HF Series, dan perbaikan besi cor menggunakan CI Series. Dengan menggunakan elektroda yang sesuai, proses fabrikasi maupun maintenance kapal dapat menghasilkan sambungan las yang kuat, stabil, dan memiliki performa yang lebih andal dalam mendukung operasional industri maritim.
Differences between NC-38 and NC-38L for Stainless Steel
Perbedaan NC-38 dan NC-38L penting dipahami sebelum memilih elektroda las untuk pekerjaan stainless steel. Keduanya sama-sama termasuk kawat las stainless berbasis E308, tetapi memiliki perbedaan pada klasifikasi AWS, kadar karbon, material yang dilas, serta ketahanan terhadap risiko korosi intergranular setelah proses pengelasan. Dalam pekerjaan fabrikasi, maintenance, tangki, pipa, hingga peralatan industri berbahan stainless steel, pemilihan elektroda yang tepat sangat memengaruhi kualitas hasil las. Kesalahan memilih kawat las dapat membuat hasil sambungan kurang optimal, terutama jika material yang digunakan membutuhkan karakter low carbon atau ketahanan korosi yang lebih baik. Secara umum, NC-38 digunakan untuk stainless steel tipe 304, sedangkan NC-38L lebih tepat digunakan untuk stainless steel tipe 304L atau aplikasi yang membutuhkan deposit logam las rendah karbon. Untuk kebutuhan pengelasan material tahan karat lainnya, Anda juga dapat mengenal pilihan kawat las untuk stainless steel sesuai jenis material dan kebutuhan industri. Apa Itu NC-38? NC-38 adalah elektroda las stainless steel dengan klasifikasi AWS A5.4 E308-16. Elektroda ini digunakan untuk pengelasan stainless steel tipe 304 yang banyak dipakai pada pekerjaan fabrikasi, peralatan industri, tangki, pipa, dan komponen berbahan baja tahan karat. NC-38 termasuk jenis elektroda SMAW atau stick electrode. Produk ini cocok digunakan untuk kebutuhan pengelasan stainless steel umum yang membutuhkan hasil las kuat, stabil, dan memiliki ketahanan korosi yang baik. Apa Itu NC-38L? NC-38L adalah elektroda las stainless steel dengan klasifikasi AWS A5.4 E308L-16. Huruf “L” pada NC-38L berarti low carbon atau kadar karbon rendah. Artinya, elektroda ini dirancang untuk menghasilkan deposit logam las dengan kandungan karbon lebih rendah dibandingkan tipe E308 biasa. NC-38L lebih ditujukan untuk pengelasan stainless steel 304L, tetapi tetap dapat digunakan untuk stainless steel 304. Karena memiliki kadar karbon rendah, NC-38L lebih sesuai untuk pekerjaan yang membutuhkan risiko sensitization lebih rendah dan ketahanan lebih baik terhadap korosi intergranular setelah pengelasan. Perbedaan NC-38 dan NC-38L 1. Perbedaan Klasifikasi AWS Perbedaan pertama antara NC-38 dan NC-38L terletak pada klasifikasi AWS. NC-38 memiliki klasifikasi AWS A5.4 E308-16, sedangkan NC-38L memiliki klasifikasi AWS A5.4 E308L-16. Kode E308 menunjukkan elektroda stainless steel untuk tipe 304, sedangkan E308L menunjukkan elektroda stainless steel low carbon untuk tipe 304L. Huruf “L” pada NC-38L menjadi pembeda utama karena menunjukkan kadar karbon yang lebih rendah. Dalam pengelasan stainless steel, kandungan karbon berpengaruh terhadap ketahanan korosi pada area sambungan las, terutama setelah material terkena panas selama proses pengelasan. 2. Perbedaan Material Stainless yang Dilas NC-38 digunakan untuk pengelasan stainless steel tipe 304. Material stainless 304 banyak digunakan pada berbagai pekerjaan industri karena memiliki ketahanan korosi yang baik, mudah difabrikasi, dan cukup fleksibel untuk banyak aplikasi. Sementara itu, NC-38L lebih ditujukan untuk stainless steel tipe 304L. Stainless steel 304L merupakan versi low carbon dari stainless steel 304, sehingga lebih cocok untuk aplikasi yang membutuhkan ketahanan korosi lebih baik setelah proses pengelasan. Meskipun NC-38L lebih tepat untuk stainless steel 304L, elektroda ini juga dapat digunakan untuk stainless steel 304. Namun, jika pekerjaan hanya menggunakan stainless steel 304 umum tanpa persyaratan low carbon, NC-38 sudah dapat menjadi pilihan yang sesuai. 3. Perbedaan Kandungan Karbon Perbedaan kandungan karbon menjadi salah satu faktor paling penting dalam membedakan NC-38 dan NC-38L. NC-38L memiliki deposit logam las low carbon dengan kandungan karbon sekitar 0,034%. Kandungan karbon yang rendah membantu mengurangi risiko terbentuknya chromium carbide pada area las. Sementara itu, NC-38 tidak ditujukan sebagai tipe low carbon. Karena itu, NC-38 lebih cocok untuk kebutuhan stainless steel 304 umum, sedangkan NC-38L lebih direkomendasikan untuk aplikasi yang membutuhkan kontrol karbon lebih rendah pada hasil las. Dalam pengelasan stainless steel, kadar karbon yang lebih rendah dapat membantu menjaga ketahanan korosi, terutama pada area heat affected zone atau area sekitar las yang terkena panas. 4. Perbedaan Ketahanan Korosi Intergranular NC-38 memiliki ketahanan korosi yang baik untuk pekerjaan stainless steel 304 secara umum. Elektroda ini cocok digunakan pada berbagai aplikasi industri yang membutuhkan hasil las kuat dan stabil. Namun, NC-38L lebih unggul untuk mengurangi risiko korosi intergranular setelah pengelasan. Hal ini karena NC-38L memiliki kadar karbon lebih rendah, sehingga risiko sensitization pada stainless steel dapat ditekan. Sensitization adalah kondisi ketika chromium carbide terbentuk akibat pengaruh panas pengelasan. Jika hal ini terjadi, kandungan chromium di sekitar batas butir material dapat berkurang dan membuat area tersebut lebih rentan terhadap korosi. Karena itu, NC-38L lebih tepat digunakan pada pekerjaan stainless steel yang menuntut ketahanan korosi lebih baik. 5. Perbedaan Aplikasi NC-38 cocok digunakan untuk pekerjaan stainless steel 304 secara umum. Aplikasinya meliputi fabrikasi tangki, pipa, peralatan kimia, peralatan makanan, komponen industri, serta pekerjaan perawatan atau maintenance berbahan stainless steel. NC-38L lebih tepat digunakan untuk stainless steel 304L atau pekerjaan yang membutuhkan hasil las dengan risiko sensitization lebih rendah. Elektroda ini cocok untuk aplikasi yang membutuhkan ketahanan korosi intergranular lebih baik, terutama pada lingkungan yang lebih kritis atau pekerjaan yang menuntut kualitas sambungan lebih stabil. Jika Anda membutuhkan kawat las elektroda untuk pekerjaan stainless steel, pemilihan antara NC-38 dan NC-38L sebaiknya disesuaikan dengan jenis material, standar pekerjaan, dan kondisi lingkungan aplikasi. Tabel Perbedaan NC-38 dan NC-38L Aspek NC-38 NC-38L Klasifikasi AWS AWS A5.4 E308-16 AWS A5.4 E308L-16 Jenis material Stainless steel 304 Stainless steel 304L dan 304 Karakter karbon Bukan tipe low carbon Low carbon Deposit karbon Tidak ditujukan sebagai deposit low carbon Sekitar 0,034% Ketahanan korosi intergranular Baik untuk kebutuhan umum Lebih baik untuk mengurangi risiko korosi intergranular Aplikasi utama Fabrikasi dan maintenance stainless 304 Stainless 304L atau aplikasi dengan risiko sensitization lebih rendah Fungsi NC-38 dan NC-38L dalam Pengelasan Stainless Steel Fungsi utama NC-38 adalah membantu proses pengelasan stainless steel 304 agar menghasilkan sambungan yang kuat, rapi, dan memiliki ketahanan korosi yang baik. Elektroda ini cocok untuk pekerjaan stainless steel umum yang tidak secara khusus membutuhkan deposit logam las low carbon. Sementara itu, fungsi utama NC-38L adalah untuk pengelasan stainless steel 304L atau pekerjaan stainless steel 304 yang membutuhkan hasil las dengan kadar karbon rendah. NC-38L membantu mengurangi risiko korosi intergranular setelah pengelasan, sehingga lebih sesuai untuk aplikasi yang membutuhkan ketahanan korosi lebih tinggi. Kapan Harus Menggunakan NC-38? Gunakan NC-38 ketika material yang dilas adalah stainless steel tipe 304 dan pekerjaan tidak mensyaratkan deposit logam las low carbon. NC-38 cocok untuk kebutuhan fabrikasi
Differences Between NC-36 and NC-36L: Functions and Applications
Perbedaan NC-36 dan NC-36L penting dipahami sebelum memilih elektroda las untuk pekerjaan stainless steel. Keduanya sama-sama digunakan untuk pengelasan stainless steel berbasis 316, tetapi memiliki perbedaan pada klasifikasi AWS, kadar karbon, material yang dilas, serta ketahanan terhadap risiko korosi setelah proses pengelasan. Dalam pekerjaan fabrikasi, manufaktur, maintenance, tangki, pipa, hingga komponen industri berbahan stainless steel, pemilihan elektroda yang tepat sangat berpengaruh terhadap kualitas sambungan las. Kesalahan memilih kawat las dapat menyebabkan hasil las kurang optimal, terutama pada aplikasi yang menuntut ketahanan korosi lebih tinggi. Secara umum, NC-36 digunakan untuk stainless steel tipe 316, sedangkan NC-36L digunakan untuk stainless steel tipe 316L yang membutuhkan deposit las dengan kadar karbon lebih rendah. Untuk kebutuhan pengelasan stainless lainnya, Anda juga dapat mengenal berbagai pilihan kawat las untuk stainless steel sesuai jenis material dan aplikasi pekerjaan. Apa Itu NC-36? NC-36 adalah elektroda las stainless steel dengan klasifikasi AWS A5.4 E316-16. Elektroda ini digunakan untuk pengelasan stainless steel tipe 316 yang membutuhkan hasil las dengan ketahanan korosi baik, terutama pada lingkungan kerja yang berhubungan dengan kelembapan, bahan kimia ringan, maupun kebutuhan industri umum. NC-36 termasuk jenis elektroda SMAW atau stick electrode. Jenis ini banyak digunakan dalam pekerjaan fabrikasi dan perbaikan karena praktis, fleksibel, serta dapat digunakan pada berbagai kebutuhan pengelasan stainless steel. Apa Itu NC-36L? NC-36L adalah elektroda las stainless steel dengan klasifikasi AWS A5.4 E316L-16. Huruf “L” pada NC-36L menunjukkan low carbon atau karbon rendah. Artinya, elektroda ini dirancang untuk menghasilkan deposit las dengan kadar karbon lebih rendah dibandingkan tipe E316 biasa. Karena memiliki kandungan karbon lebih rendah, NC-36L lebih cocok digunakan untuk stainless steel tipe 316L atau aplikasi yang membutuhkan ketahanan lebih baik terhadap risiko intergranular corrosion setelah pengelasan. Jenis ini banyak dipilih untuk pekerjaan yang membutuhkan kualitas sambungan lebih stabil pada lingkungan korosif. Perbedaan NC-36 dan NC-36L 1. Perbedaan Klasifikasi AWS Perbedaan pertama antara NC-36 dan NC-36L terletak pada klasifikasi AWS. NC-36 memiliki klasifikasi AWS A5.4 E316-16, sedangkan NC-36L memiliki klasifikasi AWS A5.4 E316L-16. Kode “E316” menunjukkan elektroda stainless steel tipe 316, sementara “E316L” menunjukkan tipe 316L dengan kandungan karbon lebih rendah. Pada NC-36L, huruf “L” menjadi penanda utama bahwa elektroda ini termasuk low carbon. Perbedaan ini penting karena kandungan karbon berpengaruh terhadap ketahanan hasil las, terutama pada aplikasi yang berisiko mengalami sensitization atau intergranular corrosion. 2. Perbedaan Material yang Dilas NC-36 digunakan untuk pengelasan stainless steel tipe 316. Material ini umum digunakan pada berbagai pekerjaan industri karena memiliki ketahanan korosi yang baik berkat kandungan chromium, nickel, dan molybdenum. Sementara itu, NC-36L digunakan untuk pengelasan stainless steel tipe 316L. Stainless steel 316L memiliki kandungan karbon lebih rendah dibandingkan 316 biasa, sehingga lebih sesuai untuk pekerjaan yang membutuhkan ketahanan korosi lebih tinggi setelah proses pengelasan. Dengan kata lain, jika material yang dilas adalah stainless steel 316, NC-36 dapat menjadi pilihan yang sesuai. Namun, jika material yang digunakan adalah stainless steel 316L atau pekerjaan membutuhkan deposit las low carbon, NC-36L lebih direkomendasikan. 3. Perbedaan Kandungan Karbon Perbedaan kandungan karbon menjadi salah satu faktor paling penting dalam membedakan NC-36 dan NC-36L. NC-36 memiliki kandungan karbon contoh sekitar 0,04% dengan batas jaminan hingga ≤0,08%. Sementara itu, NC-36L memiliki kandungan karbon lebih rendah, sekitar 0,03% dengan batas jaminan ≤0,04%. Kandungan karbon yang lebih rendah pada NC-36L membantu mengurangi risiko terbentuknya chromium carbide pada area las. Hal ini penting karena chromium carbide dapat menurunkan ketahanan korosi stainless steel, terutama pada area sekitar sambungan las yang terkena panas. 4. Perbedaan Ketahanan Korosi NC-36 sudah memiliki ketahanan korosi yang baik untuk pengelasan stainless steel 316. Elektroda ini cocok untuk banyak kebutuhan industri umum yang menggunakan material stainless steel dan membutuhkan hasil las kuat serta tahan terhadap lingkungan korosif ringan hingga sedang. Namun, NC-36L memiliki keunggulan pada aplikasi yang membutuhkan ketahanan lebih baik terhadap intergranular corrosion. Karena kandungan karbonnya lebih rendah, NC-36L dapat membantu mengurangi risiko sensitization setelah pengelasan. Hal ini membuat NC-36L lebih tepat digunakan pada pekerjaan stainless steel yang berhubungan dengan lingkungan korosif, suhu kerja tertentu, atau aplikasi yang membutuhkan performa sambungan lebih stabil dalam jangka panjang. 5. Perbedaan Aplikasi NC-36 cocok digunakan untuk pekerjaan stainless steel 316 secara umum. Contohnya adalah fabrikasi, manufaktur, perbaikan komponen stainless, konstruksi ringan hingga menengah, serta kebutuhan maintenance industri. NC-36L lebih tepat digunakan untuk stainless steel 316L, terutama pada aplikasi yang menuntut ketahanan korosi lebih tinggi. Elektroda ini dapat digunakan pada pekerjaan tangki stainless, pipa stainless, peralatan industri kimia, komponen di lingkungan marine, dan pekerjaan lain yang membutuhkan deposit las low carbon. Jika pekerjaan Anda membutuhkan pilihan kawat las elektroda untuk material stainless steel, pemilihan antara NC-36 dan NC-36L sebaiknya disesuaikan dengan tipe material, kondisi lingkungan kerja, dan standar kualitas sambungan yang dibutuhkan. Fungsi NC-36 dan NC-36L dalam Pengelasan Stainless Steel Fungsi utama NC-36 adalah membantu proses pengelasan stainless steel 316 agar menghasilkan sambungan yang kuat, stabil, dan memiliki ketahanan korosi baik. Elektroda ini cocok digunakan ketika material yang dilas adalah stainless steel 316 dan tidak membutuhkan persyaratan karbon rendah secara khusus. Sementara itu, fungsi utama NC-36L adalah untuk pengelasan stainless steel 316L atau pekerjaan yang membutuhkan hasil las dengan kandungan karbon rendah. NC-36L membantu menjaga ketahanan korosi pada area las, terutama pada aplikasi yang berisiko mengalami intergranular corrosion setelah proses pengelasan. Kapan Harus Menggunakan NC-36? Gunakan NC-36 ketika material yang dilas adalah stainless steel tipe 316 dan pekerjaan tidak secara khusus mensyaratkan deposit las low carbon. Elektroda ini cocok untuk pekerjaan stainless steel umum yang membutuhkan hasil las dengan ketahanan korosi baik. NC-36 juga dapat menjadi pilihan untuk fabrikasi, maintenance, dan pekerjaan industri yang menggunakan stainless steel 316 pada lingkungan kerja normal hingga korosif sedang. Kapan Harus Menggunakan NC-36L? Gunakan NC-36L ketika material yang dilas adalah stainless steel tipe 316L atau ketika pekerjaan membutuhkan ketahanan lebih baik terhadap risiko intergranular corrosion. NC-36L lebih sesuai untuk aplikasi yang membutuhkan deposit las low carbon. NC-36L juga lebih direkomendasikan untuk pekerjaan stainless steel pada lingkungan yang lebih korosif, seperti industri kimia, area marine, tangki, pipa, dan peralatan yang membutuhkan ketahanan korosi lebih tinggi setelah pengelasan. Kesimpulan Perbedaan utama NC-36 dan NC-36L terletak pada klasifikasi, jenis material stainless steel yang dilas, kandungan karbon, ketahanan korosi,